
42CrMo煤机刀头加工难、刀具易损?隆实助力客户完成新品试制并通过整机试验
新品刀头试制最怕“图纸能画出来,样件却做不出来”。有一位客户开发了一款用于采煤设备的耐磨刀头,指定采用42CrMo材料,并要求调质后保持较高强度。我们从图纸评审、设备选择、刀具匹配到切削参数验证逐步推进,最终完成符合要求的试制件,帮助客户顺利完成整机工况试验,并建立后续送样与复刻加工合作。
一、客户的难点:材料强度高,试制窗口窄
42CrMo属于中碳合金结构钢,调质后兼顾强度、韧性和耐磨性,常用于轴类、齿轮、连接件及煤机耐磨部件。煤机刀头在实际工作中会受到周期性冲击、挤压、摩擦和振动,刀体既要有足够的承载能力,也要避免因局部缺口或尺寸偏差导致应力集中。对加工方来说,调质后的42CrMo切削阻力明显增大,刀具容易磨损,轮廓转角处还可能出现崩边、毛刺和尺寸漂移。客户这批产品属于新品研发试样,外形、关键尺寸和表面质量都必须严格按图纸执行,任何一个尺寸失控,都可能影响后续装配与试验。
二、隆实的处理:先评估,再试切,逐步锁定工艺
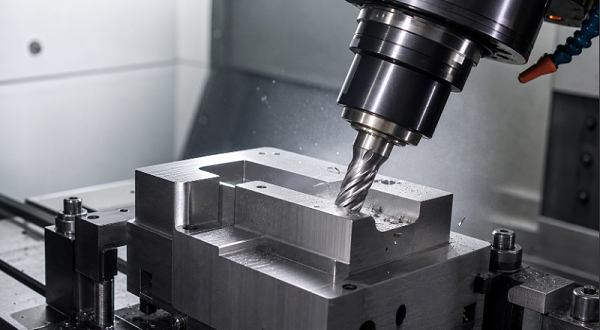
接到图纸后,我们的技术人员先对刀头的轮廓、转角、装配位置和关键公差进行拆解,结合材料状态预判高负荷切削区域,并提前准备多套刀具和参数方案。加工前还要确认机床刚性、夹具支撑和装夹基准,避免因工件在切削中产生微振,导致尺寸反复波动。
试切阶段,团队围绕转速、进给量、切深、走刀方式和冷却条件反复调整。粗加工优先保证余量均匀和受力稳定,接近成品尺寸后再降低单次切深,控制刀具负荷;对容易崩边的转角位置,则通过刀路衔接和进退刀方式减少冲击。过程中确实出现过刀具损耗较快的情况,我们可根据刀具刃口状态及时调整参数,最终找到了适合这批42CrMo刀头的稳定加工窗口。
三、交付结果:样件通过试验,合作持续推进
加工完成后,我们对关键尺寸、外形轮廓、转角过渡和表面质量逐件检查,确认合格后再交付客户。客户反馈显示,这批刀头装配到整机后试验顺利,在高温、耐磨和冲击工况下表现达到设计预期,满足了新品验证需要。项目完成后,双方没有停留在一次性打样。客户后续新款刀头继续送到隆实试制,现场使用中的旧刀头也交由隆实测绘、复刻和加工。对客户来说,难点从“找不到能做的供应商”变成了“有图纸就能快速推进验证”;对我们来说,这也验证了硬料加工中设备、工艺和现场经验的综合价值。
四、这个案例给难加工件客户的启发
42CrMo刀头的试制并不是简单的照图加工,而是材料状态、机床刚性、装夹方式、刀具选择和切削参数共同作用的结果。尤其是新品阶段,供应商能否在小批量试制中快速找到稳定工艺,直接影响客户的研发进度。我们可承接42CrMo及其他合金钢的打样、小批量加工、测绘复刻和定制尺寸服务,材料可提供光谱检测报告与材质证明,并根据图纸和使用工况提供选材及工艺建议,帮助客户减少试错。
如果您对42CrMo煤机刀头加工难、刀具易损?隆实助力客户完成新品试制并通过整机试验比较感兴趣或有疑问的话,可点击联系我们的在线客服或电话联系,隆实模具钢专注模具钢材定制加工www.lsgc618.
(以上内容仅供参考)