
718H大型模具硬度均匀性控制案例:偏差从HRC5到HRC1.5,寿命提升50%
在模具钢业务开展过程中,我们公司最重视的不是单纯的价格争议,而是客户对材料性能的质疑与反馈。
前段时间,我们遇到一个典型的案例。一位长期合作的客户采用我们公司的 718H预硬模具钢制作大型塑料模具,交货前验收时检测发现,同一模具不同区域硬度差异明显:局部实测约HRC32,另一区域只有HRC27,最大偏差接近HRC5。该客户的技术协议明确要求整模硬度控制在HRC30±2,偏差超出协议范围后,硬度偏低区域在试模及后续生产中耐磨性不足,局部磨损加剧,成为限制整副模具寿命的短板。客户据此提出整改要求,并强调若无法保证硬度均匀性,将直接影响其后续生产计划。
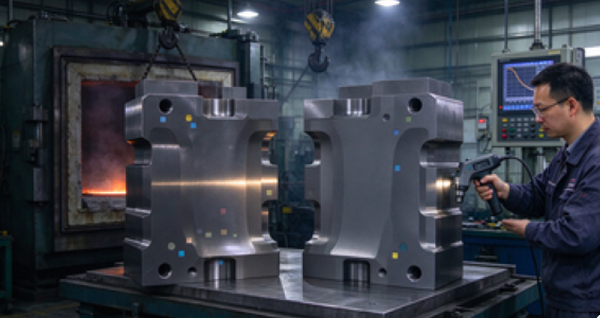
我们公司没有急于将问题归咎于使用环节,而是先行开展系统性溯源。718H 属预硬型塑料模具钢,典型的化学成分碳0.40%、镍0.97%,合金元素含量较高。此类钢种在热处理过程中,若冷却速率过快,合金元素易在基体中出现偏析,可能会导致组织分布不均,进而表现为硬度离散度偏大。经过我们的技术人员排查,原工艺采用传统空冷,冷却速率约5℃/min,并且升温阶段较快、装炉方式不太能够保证模具各部位受热一致,上面的因素累积下来是造成硬度偏差的根本原因。针对上面的问题,我们公司从热处理工艺与装炉方式两方面实施系统性优化:
第一,重设冷却工艺。将传统空冷改为阶梯式炉冷,冷却速率由约5℃/min 调整为2~3℃/min,降低冷却过程中的组织应力与元素偏析倾向,促进硬度均匀化。
第二,增设等温退火工序。在650℃保温4小时,使材料组织均匀,进一步稳定硬度分布。
第三,采用分段升温。用缓慢的分段方式升温,避免快速升温引入的热应力,保证模具里外受热均匀。
第四,优化装炉方式。重新规划装炉排布,确保模具各部位在炉内受热一致,消除因局部受热不均导致的硬度差异。
上述措施实施后,新批次模具经检测,整模硬度偏差稳定控制在HRC1.5以内,满足HRC30±2的技术要求。客户装机试模反馈良好,模具局部磨损问题消除,整体使用寿命较改善前延长约50%。
回顾这个案例,我们公司认为718H 预硬模具钢大型件的硬度均匀性,关键在于热处理过程中的缓冷和匀热:减缓冷却速率可有效抑制合金元素偏析,均匀加热则保障组织一致性。对于大型模具,采用阶梯式炉冷、增设等温退火并优化装炉方式,是控制硬度离散、提升模具寿命的有效路径。
如果您对718H大型模具硬度均匀性控制案例:偏差从HRC5到HRC1.5,寿命提升50%比较感兴趣或有疑问的话,可点击联系我们的在线客服或电话联系,隆实模具钢专注模具钢材定制加工 www.lsgc618.com
(以上内容仅供参考)