
Cr12MoV冷挤压模具频繁崩刃?这样改寿命提升4倍
前段时间,一位老客户打来电话,语气挺急的。他们用的Cr12MoV冷挤压模具,生产时刃口老是崩刃。刀口边上崩出小缺口,一崩就可能会停机换模,不光耽误活,模具寿命也比较短,平均撑5000次就废了。客户算了一笔账:模具频繁更换、停机等待,成本压不下来。他说:"你们这模具寿命太短,质量得给我们解决。"
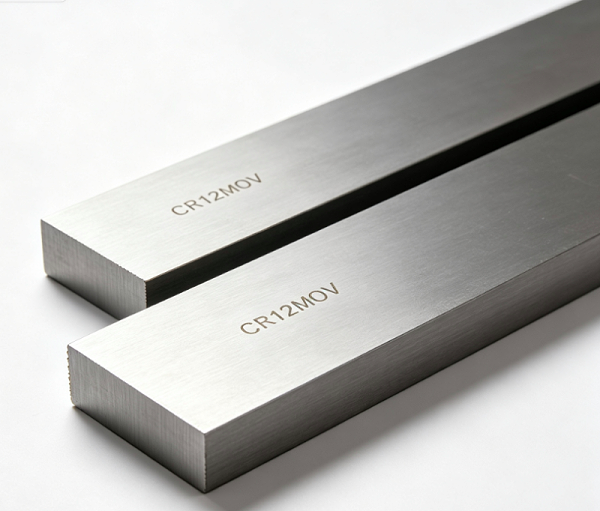
我们第一时间就让技术师傅赶去现场看了工况,Cr12MoV属高碳高铬型冷作模具钢,淬硬性良好,硬度水平较高;但在冷挤压工艺中,工件于室温状态下被强力挤压成形,致使模具刃口部位承受较大的挤压应力。问题在于:模具经整体淬火处理后,刃口硬度虽得到保障,但是材料脆性可能会上升;一旦遭遇冲击载荷,应力集中部位比较容易发生大范围崩刃。此外,刃口表面尚留存机加工遗留的微观裂纹与残余应力,进一步削弱了局部承载能力。我们没大改设计,而是在热处理工艺上下了功夫,分四步走:
第一步,局部高频淬火。只对刃口那一小段做高频感应淬火,把硬度提到HRC62-64。这样做的好处是刃口硬、耐磨了,但是模具基体可能还会保持韧性,不会因为整体淬硬而变脆。
第二步,深冷处理。淬火完马上把模具送进-196℃的液氮里,保温2小时。这一步是关键,超低温能让淬火后没转变完的残余奥氏体,进一步转成马氏体。马氏体越多,硬度和耐磨性就越高,而且尺寸更稳,后面不容易变形。
第三步,低温回火。 在180℃做回火,把淬火和深冷带来的内应力松一松,让组织稳定下来同时把高硬度留住。
第四步,刃口抛光。 最后用细工艺把刃口抛光掉0.03mm,把机加工留下的微小裂纹和表面应力层去掉。
客户使用该工艺方案,改善效果十分显著。模具使用寿命由原有的5000次提升到了20000次,能够达到原来的4倍;崩刃现象消除了不少,产线不用再因为频繁换模而停机。客户经成本核算后反馈积极:换模频次降低、废品率下降、人工投入减少,单件制造成本得以明显优化。客户不仅对结果表示满意,还将我们的工艺方案推荐到同行业的新客户。
这次项目取得成功的关键,并不是因为更换了材料或调整结构设计,而在于将局部淬火以保韧性、深冷处理以提升硬度、回火稳定组织、抛光去除应力。四项工艺有机串联,形成完整的技术路线。各工序各司其职、协同作用,精准弥补了崩刃缺陷的薄弱环节。在模具材料体系中,硬度与韧性往往构成一对相互制约的矛盾关系。
如果您对Cr12MoV冷挤压模具频繁崩刃?这样改寿命提升4倍比较感兴趣或有疑问的话,可点击联系我们的在线客服或电话联系,隆实模具钢专注模具钢材定制加工 www.lsgc618.com
(以上内容仅供参考)