
8407模具钢压铸模17万模次就断裂,问题到底出在哪里?
前不久,我们有一位客户生产锌合金薄壁件,模具先后使用普通1.2344和8407型芯,仍出现断裂、披锋和气泡。8407型芯只生产约17万模次就再次失效,反复修模、铸件返工并拖慢交期。隆实没有简单建议客户继续换钢,而是从材料、加工、结构、浇注和冷却联合排查,找到早期断裂根因。
客户遇到的问题
壁厚1 mm,原模具一模一腔、设计寿命50万模次。第一套1.2344型芯约30万模次后出现披锋、气泡和断裂;第二套改用8407 电渣重熔钢,硬度HRC52.9,仍在约17万模次时断裂,仅达设计寿命三分之一。继续修补会影响尺寸,重新开模又会增加成本和停机时间。
隆实现场分析
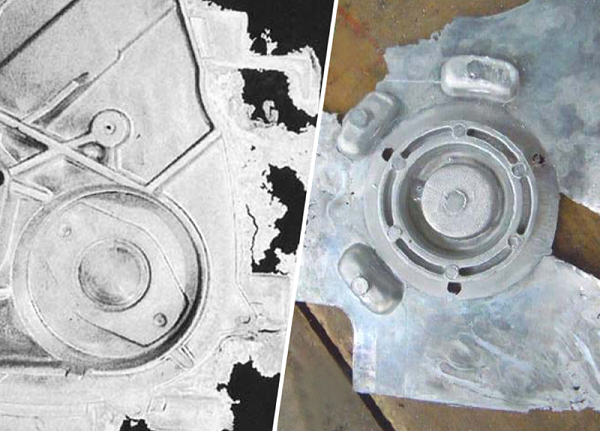
收到客户的反馈后,我们派了公司的老师傅们过去,检查后发现复核断口、裂纹源和加工记录。金相显示,主裂纹从台阶过渡圆角附近起裂,现场圆角仅R0.5 mm;裂纹周围有放电白层和附属微裂纹。问题不在8407牌号本身,而是过小圆角、偏高硬度与放电损伤叠加造成疲劳起裂。铸件与浇口套还偏离模具中心,充型和顶出受力不均;模拟显示卷气、填充不足及氧化夹杂风险,解释了披锋、气泡和局部受力问题。
隆实解决方案
第一步保留8407 的高温强度和纯净度优势,放大裂纹部位圆角,粗加工后去应力;放电后清除白层,再研磨检查。硬度按型芯截面和冲击载荷匹配,避免只追求高硬度。
第二步重做排位和浇注系统:由一模一腔改为一模二腔,采用对称浇道;浇口套φ8 mm改为φ10 mm,内浇口0.5 mm改为0.6 mm,起模斜度25°改为40°,并增加排溢、排气渣包。易崩裂尖角由约32.18°放大至80°,定模、动模和侧抽芯分设冷却回路。
解决结果与客户反馈
优化后的模具经模拟和试模验证,填充更稳定,气泡和氧化夹杂集中到渣包,披锋明显减少,二次去披锋工序取消。压铸机利用率和效率约提升100%,模具寿命延长2.7倍以上。客户反馈,后续生产不再频繁停机修模,并将材料验收、白层检查、圆角确认和试模记录纳入同类模具流程。8407
属于2344、H13、SKD61体系热作模具钢。压铸模早期断裂时,应同时核对冶炼质量、硬度、热处理、圆角、放电加工、浇注和冷却。如有类似问题,可把断口照片、硬度和结构资料交给隆实判断根因。
如果您对8407模具钢压铸模17万模次就断裂,问题到底出在哪里?比较感兴趣或有疑问的话,可点击联系我们的在线客服或电话联系,隆实模具钢专注模具钢材定制加工 www.lsgc618.
(以上内容仅供参考)