
客户案例|SKD11残余应力失控平面度超标,看我们如何解决
前段时间,一位长期合作客户向我们定制了一批SKD11模具钢材,技术协议明确要求加工到精度±0.01mm,平面度严格控制。SKD11属高碳高铬冷作模具钢,铬含量在12.65%,有着较高的硬度和耐磨性,是精密模具的优选材料;但加工后残余应力比较明显,变形倾向较强,对工艺控制提出了较高的要求。
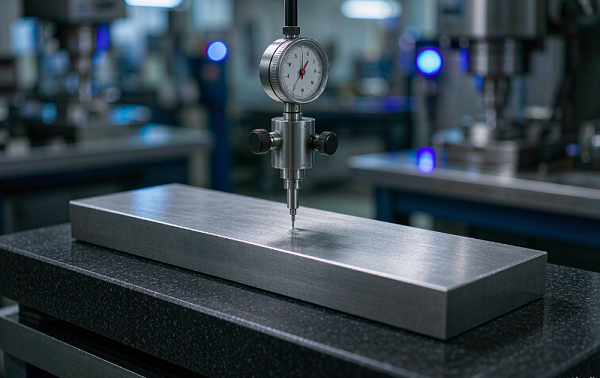
首批零件完工检测显示,材料变形严重,平面度相差达到了0.15mm,远超过了公差的上限。我们接到了客户的投诉并要求重新返工。如果问题若处置不当,不仅影响这批订单的交付,还会动摇双方长期合作的基础。
我们的项目组织技术人员赶到客户现场核查后确认:加工变形的本质可能是因为材料内部残余应力的失稳释放。SKD11在切削与铣削过程中,表层及芯部持续累积加工应力;如果一旦外部约束解除,材料变成了趋向应力,再平衡而发生回弹、翘曲,最后产生了平面度的相差。现场实测数据和这一机理判断相互印证,锁定了应力失衡为变形的根本原因。这类高碳高铬钢组织稳定性相对比较敏感,要是沿用一次性成形工艺,残余应力不能够充分消解,加工变形这是毫无意外的。我们是这样解决的:项目摒弃单工序快速成形思路,确立分步加工和多级时效的工艺路线,分四个阶段实施:
第一阶段:粗加工+深冷处理。去除主要余量后,立即进行-50℃深冷处理并保温2 个小时,让残余奥氏体充分转变为马氏体,从源头稳定组织和尺寸。
第二阶段:自然时效。静置48小时,让内部应力在自然状态下缓慢释放,避免后续加工叠加新的应力。
第三阶段:半精加工+二次时效。 逼近目标尺寸后再次时效,进一步消减残余应力。
第四阶段:高速精铣终加工。进给量控制在800mm/min以内,抑制切削热诱发的新应力,锁定最终的精度。
工序顺序调整:由先外形后内孔改为先内孔后外形,这样子让内孔加工先行释放部分的应力,降低外形加工阶段的变形敏感度。优化方案落地后,零件最终加工精度稳定在±0.008mm以内,高于协议要求的±0.01mm;平面度达到了0.02mm,相较于0.15mm的相差水平高了近七倍。客户复检后认可了我们的方案,对结果表示满意,双方合作信任显著增强。该客户后续累计追加了三批订单,合作关系由此持续深化,实现了从投诉返工到长期复购的转化。
如果您对客户案例SKD11残余应力失控平面度超标,看我们如何解决比较感兴趣或有疑问的话,可点击联系我们的在线客服或电话联系,隆实模具钢专注模具钢材定制加工 www.lsgc618.com
(以上内容仅供参考)